Меры предосторожности
 Производите монтаж подшипника в условиях чистоты. Проверьте отсутствие загрязненности корпусов, валов и других деталей подшипникового узла.
Для предохранения подшипников от загрязнений они должны храниться в оригинальной упаковке вплоть до начала монтажа.
Следует проверить соответствие размеров и геометрических форм всех сопряженных деталей подшипника.
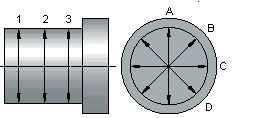
Размер цилиндрической шейки вала обычно контролируется при помощи микрометра в четырех точках в каждой из трех сечений. Чертеж измерительного шаблона можно взять в Интернете или аналогичный рисунку ниже. Используйте его для контрольных замеров и последующих контрольных проверок.
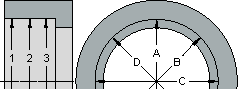
Размер посадочного отверстия корпуса обычно контролируется при помощи внутреннего калибра или нутромера в четырех точках в каждом из трех сечений. Чертеж измерительного шаблона можно взять в Интернете или использовать аналогичный рисунку ниже. Используйте его для контрольных замеров и последующих контрольных проверок.
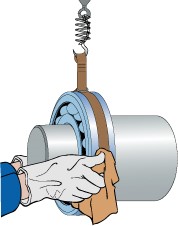
Используйте специальное грузоподъемное оборудование, которое облегчает работу с подшипником. Пружинная подвеска облегчает позиционирование подшипника.
 Во избежание падения подшипника с высоты убедитесь в надежности грузоподъемного оборудования. Следите за отсутствием людей в зоне подъема подшипника.
Порядок монтажа
Удалите консервантную смазку с поверхности отверстия и наружного диаметра подшипника.
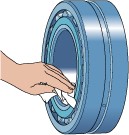
Если подшипник смазывается пластичной смазкой и работает в условиях очень высоких или очень низких температур, или имеющаяся в нем смазка несовместима с консервантной смазкой, его необходимо промыть и тщательно высушить.
Удалите консервантную смазку с поверхностей втулки.
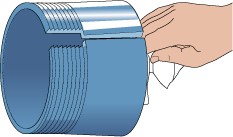
Смажьте поверхность отверстия подшипника тонким слоем масла на минеральной основе.
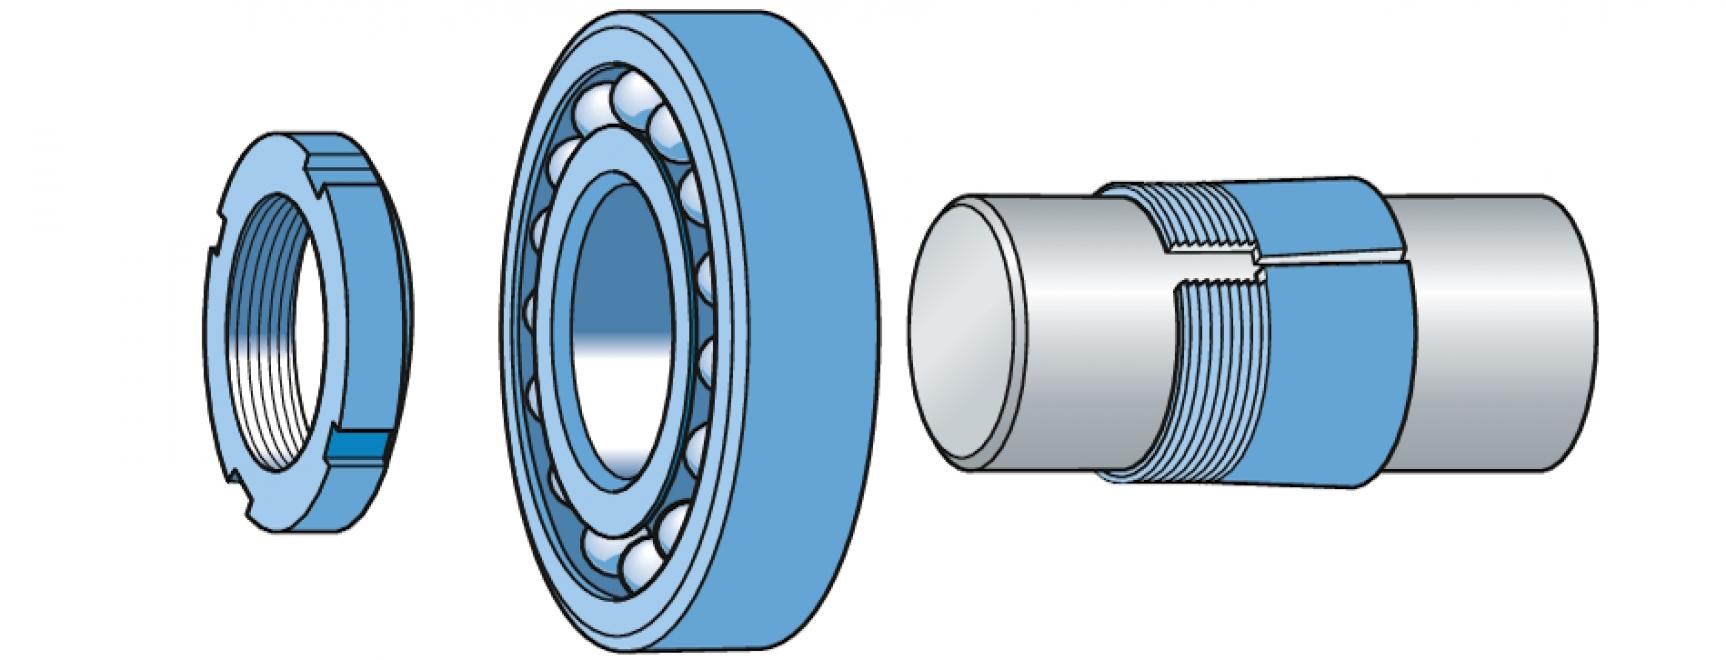
Установите закрепительную втулку с помощью отвертки или другого подходящего инструмента на вал в требуемом положении.
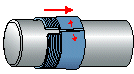
Установите подшипник на втулку.
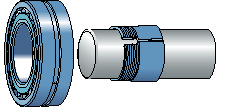
Для монтажа подшипника на закрепительной втулке с упором в заплечик требуется проставочная втулка. Конструкция проставочной втулки должна быть выполнена таким образом, чтобы не препятствовать перемещению закрепительной втулки до упора подшипника в проставочную втулку. Требуемое расстояние демонтажа будет больше расстояния осевого смещения.
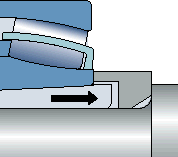
Установите гайку фаской к подшипнику, но стопорное кольцо не устанавливайте.
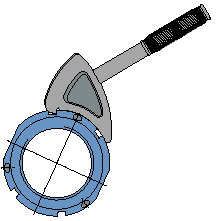
 Используйте ударный ключ для затяжки гайки.
Затягивайте гайку до осевого смещения подшипника на требуемое расстояние. Определение требуемого расстояния осевого смещения см. ниже.
Измерение осевого смещения с помощью регулировочных пластин
Если при монтаже подшипника с упором в заплечик вала между подшипником и проставочной втулкой образуется достаточно большой зазор, его можно устранить двумя регулировочными пластинами, установленными под углом 180° относительно друг друга. Толщина каждой из них должна соответствовать требуемой величине осевого смещения 1.3 mm.
Величина осевого смещения действительна только для сплошных стальных валов.
Вставьте закрепительную втулку в зазор между проставочной втулкой и поверхностью вала, прижмите пластины к торцу проставочной втулки и установите подшипник на закрепительную втулку до упора в регулировочные пластины.
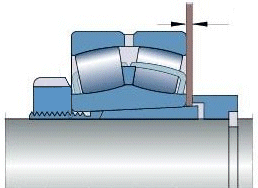
Затяните стопорную гайку с таким усилием, чтобы можно было удалить регулировочные пластины. Удалите регулировочные пластины и сместите подшипник до упора в проставочную втулку затяжкой гайки с помощью накидного ключа.
Измерение величины остаточного зазора с помощью комплекта щупов
Необходимо измерить величину начального зазора подшипника в домонтажном состоянии, а также измерять величину зазора после каждого осевого смещения подшипника до достижения требуемой величины остаточного зазора.
Величина уменьшения радиального внутреннего зазора должна быть не менее 0.08 mm и не более 0.11 mm.
Зазор всегда измеряется между наружным кольцом и ненагруженным роликом. Это может быть или самый верхний ролик,
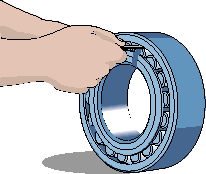
.... или самый нижний ролик, если подшипник уже установлен на валу.
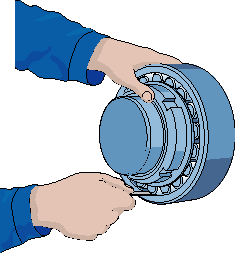
Перед замером подшипник следует провернуть несколько раз на валу, чтобы ролики заняли правильное положение.
Во время замера ролик в точке замера слегка прижимают к направляющему кольцу, установленному между двумя рядами роликов, а лезвие щупа вводят напротив середины ролика. Измеренная величина внутреннего зазора должна совпадать для обоих рядов роликов.
Величина остаточного радиального зазора должна быть не менее:
- 0.06 mm для подшипника с нормальным внутренним зазором.
- 0.1 mm для подшипника с внутренним зазором С3.
- 0.15 mm для подшипника с внутренним зазором С4.
Отвинтите гайку. Теперь плотная посадка подшипника обеспечена.
Установите свободное кольцо в требуемое положение.
Установите свободное кольцо в требуемое положение.
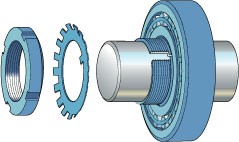
Сильно затяните стопорную гайку, при этом подшипник не должен перемещаться на втулке.
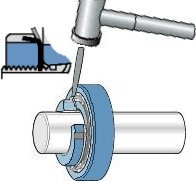
Законтрите гайку загибом одной из лапок стопорного кольца в один из пазов стопорной гайки. Следите за тем, чтобы конец загнутой лапки не упирался в дно паза гайки.
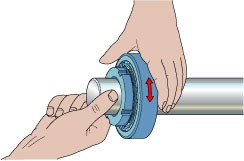
Проверьте свободный ход вала или наружного кольца.
Если подшипник смазывается маслом, необходимо контролировать правильный выбор и правильное количество масла.
Если для смазывания подшипника используется пластичная смазка, заполните полость подшипника этой смазкой.
Обычно полость подшипника заполняется пластичной смазкой полностью, если только подшипник не работает на высоких скоростях. Свободное пространство в полости корпуса должно быть заполнено лишь частично (в пределах 30-50%).